


تخلخل گازی معمولا زمانی ایجاد می شود که گاز محلول در مذاب، به ویژه هیدروژن، هنگام انجماد از محلول خارج شود و حباب تشکیل دهد. در مقابل، تخلخل انقباضی به دلیل کاهش حجم فلز هنگام تبدیل مذاب به جامد و نبود مذاب کافی برای جبران این کاهش حجم ایجاد می شود.
کیفیت مواد اولیه، وضعیت ضایعات آلومینیوم، روش ذوب، دمای مذاب، طراحی سیستم راهگاهی، تغذیه گذاری و سرعت انجماد همگی می توانند بر میزان این عیوب تاثیر بگذارند. به همین دلیل برای تولید قطعات سالم، تنها بررسی ترکیب شیمیایی شمش آلومینیوم کافی نیست و کل فرایند ذوب تا انجماد باید تحت کنترل باشد.
تخلخل گازی و انقباضی در آلومینیوم چگونه ایجاد می شوند؟
برای درک تفاوت این دو عیب باید ابتدا نحوه انجماد آلومینیوم را بررسی کرد. مذاب آلومینیوم در دمای بالا توانایی حل مقدار بیشتری هیدروژن دارد. با کاهش دما و شروع انجماد، قابلیت انحلال هیدروژن به شدت کاهش پیدا می کند. اگر مقدار هیدروژن موجود در مذاب زیاد باشد، گاز از محلول خارج شده و به صورت حباب در فلز باقی می ماند.
این پدیده اساس تشکیل تخلخل گازی است. رطوبت مواد اولیه، ابزارها، شارها، نسوزها و حتی ضایعات آلوده می توانند ورود هیدروژن به مذاب را افزایش دهند.
اما تخلخل انقباضی ارتباط مستقیمی با گاز محلول ندارد. فلز هنگام انجماد حجم کمتری نسبت به حالت مذاب اشغال می کند. اگر در بخش هایی از قطعه که دیرتر منجمد می شوند مذاب کافی برای جبران این کاهش حجم وجود نداشته باشد، فضای خالی ایجاد می شود.
به همین دلیل طراحی صحیح تغذیه، ضخامت قطعه، مسیر انجماد و شرایط انتقال حرارت نقش مهمی در جلوگیری از تخلخل انقباضی دارند. در بسیاری از قطعات ممکن است ترکیبی از هر دو نوع تخلخل وجود داشته باشد و همین موضوع تشخیص علت اصلی عیب را دشوارتر کند.
مهم ترین تفاوت های تخلخل گازی و انقباضی در آلومینیوم
ظاهر سطح داخلی حفره، محل تشکیل و الگوی پراکندگی از مهم ترین نشانه هایی هستند که برای تشخیص اولیه نوع تخلخل بررسی می شوند.
| تخلخل گازی |
تخلخل انقباضی |
معیار مقایسه |
| خروج گاز محلول از مذاب |
کاهش حجم فلز هنگام انجماد |
علت اصلی |
| معمولا گرد یا تقریبا کروی |
نامنظم و شاخه ای |
شکل حفره |
| نسبتا صاف |
زبر و دندریتی |
سطح داخلی |
| می تواند در نقاط مختلف قطعه پراکنده باشد |
بیشتر در مناطق دیر منجمد شونده |
محل تشکیل |
| هیدروژن و آلودگی مذاب |
تغذیه نامناسب و انجماد |
عامل موثر اصلی |
| گاززدایی و کنترل مذاب |
اصلاح تغذیه و مسیر انجماد |
راهکار اصلی |
این جدول یک راهنمای عمومی است و برای تشخیص قطعی ممکن است بررسی مقطع، آزمایش های متالوگرافی یا روش های غیر مخرب مانند رادیوگرافی نیز مورد نیاز باشد.
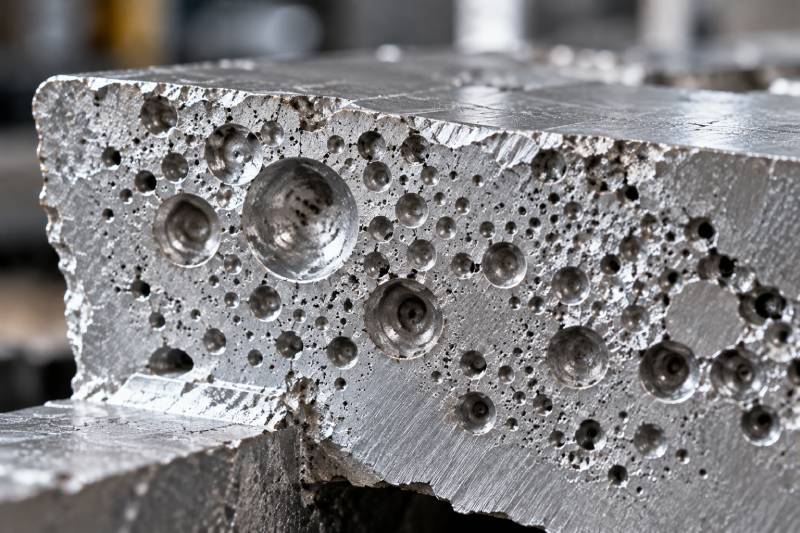
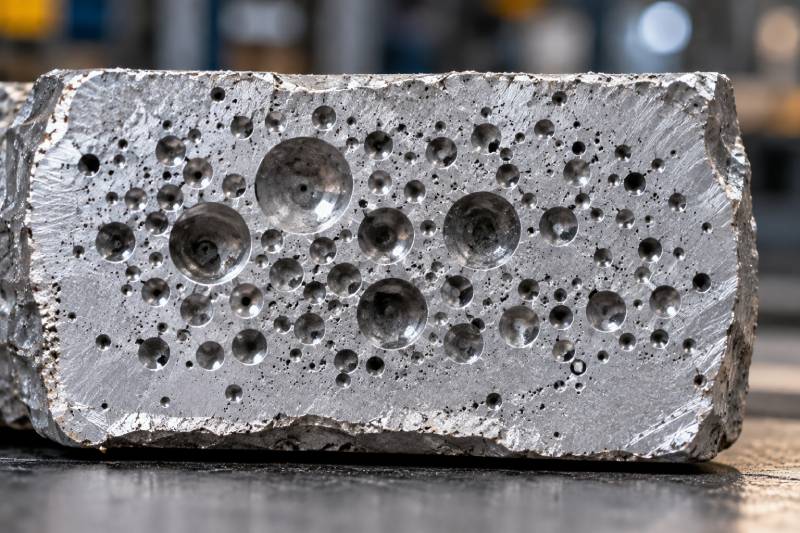
شکل و ظاهر حفره ها
تخلخل گازی معمولا به صورت حفره های گرد یا نزدیک به کروی دیده می شود. سطح داخلی این حفره ها اغلب صاف تر است، زیرا حباب گاز درون مذاب تشکیل شده و در زمان انجماد در ساختار باقی مانده است.
در مقابل، حفره های انقباضی معمولا شکل هندسی منظم ندارند. این حفره ها می توانند کشیده، زاویه دار یا شاخه ای باشند و سطح داخلی آنها اغلب ساختار دندریتی فلز را نشان می دهد.
البته در قطعات صنعتی همیشه تشخیص تنها براساس شکل ظاهری ساده نیست. شرایط انجماد ممکن است باعث شود حفره های گازی تغییر شکل دهند یا تخلخل های انقباضی بسیار ریز ایجاد شوند.
به همین دلیل بررسی چند ویژگی به صورت همزمان اهمیت دارد. محل حفره، اندازه آن، پراکندگی در قطعه و شرایط تولید باید در کنار ظاهر سطح داخلی بررسی شوند.
اگر حفره های تقریبا کروی به صورت پراکنده در بخش های مختلف قطعه مشاهده شوند، احتمال وجود مشکل گازی بیشتر است. اگر حفره ها در نقاط ضخیم و دیر منجمد شونده متمرکز باشند، باید سیستم تغذیه و انجماد بررسی شود.
محل تشکیل تخلخل در قطعه
محل عیب یکی دیگر از تفاوت های مهم این دو نوع تخلخل است. تخلخل گازی می تواند در بخش های مختلف قطعه ظاهر شود، به ویژه زمانی که میزان گاز محلول در کل مذاب بالا باشد.
در مقابل، تخلخل انقباضی معمولا در نقاطی مشاهده می شود که آخرین بخش های قطعه برای انجماد هستند. قسمت های ضخیم، محل اتصال چند دیواره یا مناطقی که انتقال حرارت کندتری دارند، مستعد ایجاد این عیب هستند.
در چنین شرایطی مذاب اطراف زودتر جامد می شود و مسیر ورود فلز مایع به منطقه در حال انقباض بسته می شود. در نتیجه فضای خالی در مرکز آن منطقه باقی می ماند.
شناخت این تفاوت برای اصلاح فرایند اهمیت زیادی دارد. اگر تخلخل به اشتباه گازی تشخیص داده شود، ممکن است گاززدایی انجام شود اما عیب همچنان باقی بماند؛ زیرا مشکل واقعی طراحی تغذیه یا مسیر انجماد است.
نقش مواد اولیه و ضایعات آلومینیوم در تشکیل تخلخل گازی
کیفیت مواد ورودی به کوره تاثیر زیادی بر شرایط مذاب دارد. ضایعات آلومینیوم اگر دارای روغن، رنگ، رطوبت، گریس یا سایر آلودگی ها باشند، می توانند هنگام ورود به مذاب باعث افزایش گاز و اکسید شوند.
وجود رطوبت اهمیت ویژه ای دارد. تماس آب با آلومینیوم مذاب می تواند شرایط مناسبی برای ورود هیدروژن ایجاد کند. به همین دلیل ضایعات باید قبل از شارژ شدن در کوره از نظر رطوبت و آلودگی بررسی شوند.
استفاده از ضایعات به خودی خود به معنی کاهش کیفیت نیست. در بسیاری از واحدهای ذوب، ضایعات آلومینیومی بخشی از مواد اولیه هستند؛ اما جداسازی آلیاژی، تمیزکاری، نگهداری صحیح و کنترل نسبت ضایعات به مواد اولیه اهمیت زیادی دارد.
از طرف دیگر افزایش اکسیدها و ناخالصی های موجود در مذاب می تواند شرایط تشکیل و گیر افتادن حباب ها را پیچیده تر کند. به همین دلیل کنترل مواد اولیه باید همراه با عملیات مناسب ذوب، گاززدایی و فیلتراسیون انجام شود.
شمش آلومینیوم چه تاثیری بر کیفیت ریخته گری دارد؟
استفاده از شمش آلومینیوم با ترکیب شیمیایی مشخص می تواند کنترل آلیاژ را ساده تر کند، اما استفاده از شمش مناسب به تنهایی تضمین کننده نبود تخلخل نیست.
حتی مذابی که از مواد اولیه باکیفیت تهیه شده است، اگر برای مدت طولانی در دمای بالا نگهداری شود یا در معرض رطوبت و آشفتگی شدید قرار گیرد، می تواند هیدروژن جذب کند.
دمای بیش از حد مذاب نیز ممکن است جذب گاز و اکسید شدن سطح فلز را افزایش دهد. بنابراین کنترل دما از زمان ذوب تا ریخته گری اهمیت زیادی دارد.
هنگام استفاده همزمان از شمش و مواد برگشتی، ترکیب شیمیایی مذاب نیز باید کنترل شود. ورود آلیاژهای مختلف بدون جداسازی مناسب می تواند خواص نهایی قطعه را تغییر دهد و کنترل فرایند را دشوار کند.
کیفیت شمش، شرایط نگهداری، روش ذوب و نحوه انتقال مذاب همگی بخشی از یک سیستم واحد هستند و نمی توان نتیجه نهایی را فقط به یکی از آنها وابسته دانست.
چگونه تخلخل گازی و انقباضی را کاهش دهیم؟
برای کاهش تخلخل ابتدا باید نوع عیب مشخص شود. در مشکلات گازی، تمرکز اصلی روی جلوگیری از ورود هیدروژن و حذف گاز موجود در مذاب است.
کنترل رطوبت مواد اولیه، خشک بودن ابزارها، جلوگیری از نگهداری طولانی مذاب در دمای بالا و انجام گاززدایی مناسب از مهم ترین اقدامات هستند. استفاده از فیلتراسیون نیز می تواند در کاهش برخی ناخالصی ها و اکسیدهای موجود در مذاب موثر باشد.
برای تخلخل انقباضی، راهکار متفاوت است. در این حالت باید مسیر انجماد و تغذیه قطعه بررسی شود. طراحی مناسب تغذیه، انتخاب محل صحیح رایزر، کنترل ضخامت مقاطع و استفاده مناسب از مبردها می توانند کمک کنند مذاب تا آخرین مرحله انجماد به مناطق مورد نیاز برسد.
همچنین سرعت پر شدن قالب نباید باعث آشفتگی شدید مذاب شود. جریان آشفته علاوه بر افزایش احتمال ورود اکسید، می تواند کیفیت داخلی قطعه را کاهش دهد.
در پروژه های صنعتی، بهترین نتیجه زمانی حاصل می شود که طراحی قطعه، قالب، سیستم راهگاهی، مذاب و مواد اولیه به صورت یکپارچه بررسی شوند.
چرا تشخیص صحیح نوع تخلخل اهمیت دارد؟
تخلخل می تواند استحکام مکانیکی، مقاومت خستگی، قابلیت ماشین کاری و آب بندی قطعه را تحت تاثیر قرار دهد. اهمیت این موضوع در قطعاتی که تحت فشار، بار متناوب یا شرایط حساس کار می کنند بیشتر است.
اگر علت عیب اشتباه تشخیص داده شود، اصلاحات انجام شده ممکن است هیچ تاثیری نداشته باشند. برای مثال افزایش شدت گاززدایی نمی تواند یک مشکل ناشی از تغذیه نامناسب را برطرف کند.
در مقابل، تغییر طراحی رایزر نیز مشکل مذابی که هیدروژن زیادی دارد را حل نخواهد کرد.
به همین دلیل بررسی شکست قطعه، مقطع زدن نمونه، مشاهده شکل حفره ها و تحلیل محل تشکیل آنها باید همراه با اطلاعات فرایند انجام شود. داده هایی مانند دمای ذوب، زمان نگهداری مذاب، وضعیت مواد اولیه و شرایط قالب می توانند در پیدا کردن علت اصلی بسیار مفید باشند.
در تولید انبوه، ثبت منظم این اطلاعات امکان مقایسه بچ های مختلف و شناسایی تغییرات فرایند را فراهم می کند.
جمع بندی نهایی
تفاوت تخلخل گازی و انقباضی در آلومینیوم در درجه اول به مکانیسم ایجاد آنها مربوط می شود. تخلخل گازی در اثر خروج گاز محلول، به ویژه هیدروژن، ایجاد می شود و اغلب حفره هایی گردتر و با سطح داخلی صاف تر دارد. تخلخل انقباضی نتیجه کاهش حجم فلز هنگام انجماد و نبود مذاب کافی برای تغذیه منطقه است و معمولا شکل نامنظم و سطح داخلی دندریتی دارد.
برای کاهش تخلخل گازی باید کیفیت مواد اولیه، میزان رطوبت، دمای مذاب و عملیات گاززدایی کنترل شود. برای مقابله با تخلخل انقباضی نیز طراحی تغذیه، ضخامت مقاطع و مسیر انجماد اهمیت بیشتری دارند.
کنترل همزمان ضایعات آلومینیوم، شمش آلومینیوم، فرایند ذوب و شرایط ریخته گری می تواند احتمال ایجاد این عیوب را کاهش دهد و به تولید قطعات یکنواخت تر کمک کند.
سوالات متداول درباره تخلخل آلومینیوم
-
از روی ظاهر چگونه تخلخل گازی را از انقباضی تشخیص دهیم؟
حفره های گازی معمولا گردتر و سطح داخلی آنها صاف تر است، در حالی که تخلخل انقباضی اغلب شکل نامنظم و سطح دندریتی دارد. با این حال برای تشخیص دقیق باید محل عیب و شرایط فرایند نیز بررسی شود.
-
آیا گاززدایی می تواند تخلخل انقباضی را از بین ببرد؟
خیر. گاززدایی برای کاهش گاز محلول در مذاب استفاده می شود. اگر علت حفره کاهش حجم فلز و تغذیه نامناسب باشد، باید طراحی تغذیه و شرایط انجماد اصلاح شوند.
-
آیا استفاده از ضایعات آلومینیوم باعث ایجاد تخلخل می شود؟
استفاده از ضایعات به خودی خود مشکل ساز نیست، اما ضایعات مرطوب، روغنی یا آلوده می توانند کیفیت مذاب را کاهش دهند. جداسازی، تمیزکاری و کنترل مناسب مواد ورودی برای تولید مذاب باکیفیت ضروری است.

پیام شما به ما